HK 465X-1 45°-იანი კიდის ზოლის საჭრელი მანქანა
ტექნიკური ვიდეოები
ტექნიკური პარამეტრები
| HK-465x-1 | |||
| საერთო განზომილება |
5226*745*1625 მმ | სამუშაო ნაწილი სიჩქარე |
20-25 მ/წთ |
|
კიდის სისქე ჯგუფი |
0.35-3 მმ | ნომინალური წნევა | 0.6 კგ |
| ოპერაციული წონა | T | ძრავის სიმძლავრის გადაცემა | 4 კვტ |
| ფურცლის სიგანე |
40 მმ | სრული სიმძლავრე |
12.2 კვტ |
| ფურცლის სისქე |
9-60 მმ | მინიმალური დამუშავების ხანგრძლივობა |
150 მმ |
| ძაბვა |
380 ვოლტი 50 ჰც | სამუშაოს ფორმები |
სრულად ავტომატური |
მანქანის მახასიათებლები
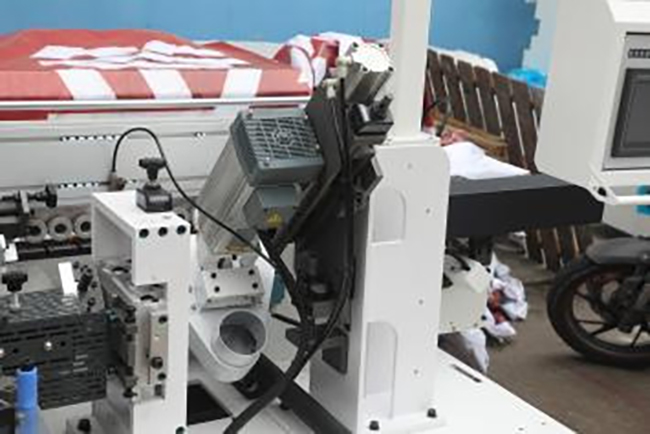
დახრილობის წინასწარი დაფქვა
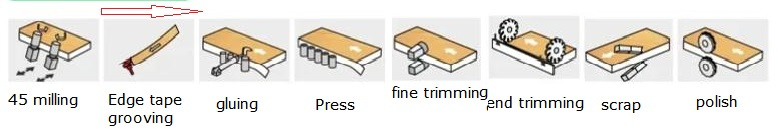
დახრილი კიდის ფრეზირების ტიპი, 45°-იანი ფიქსირებული წინასწარი ფრეზირების მექანიზმი, საჭრელი დაფის კიდის ხერხვა და დამსხვრევა, რაც აუმჯობესებს დახრილი კიდის დალუქვის ეფექტს.
დახრილი წებოვნება
დახრილი კიდის წებოვანი საფარისა და დაჭერის მექანიზმის საშუალებით შესაძლებელია წებოს თანაბრად წასმა დახრილი კიდის სწორ კიდეზე და უნაკლოდ შეერთება დახრილი კიდის დალუქვით.

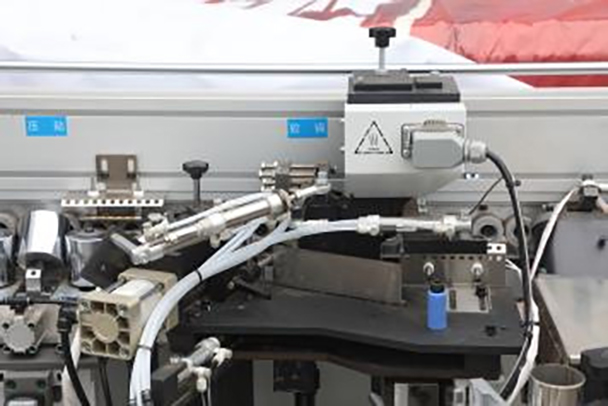
დახრილი წებოვნება
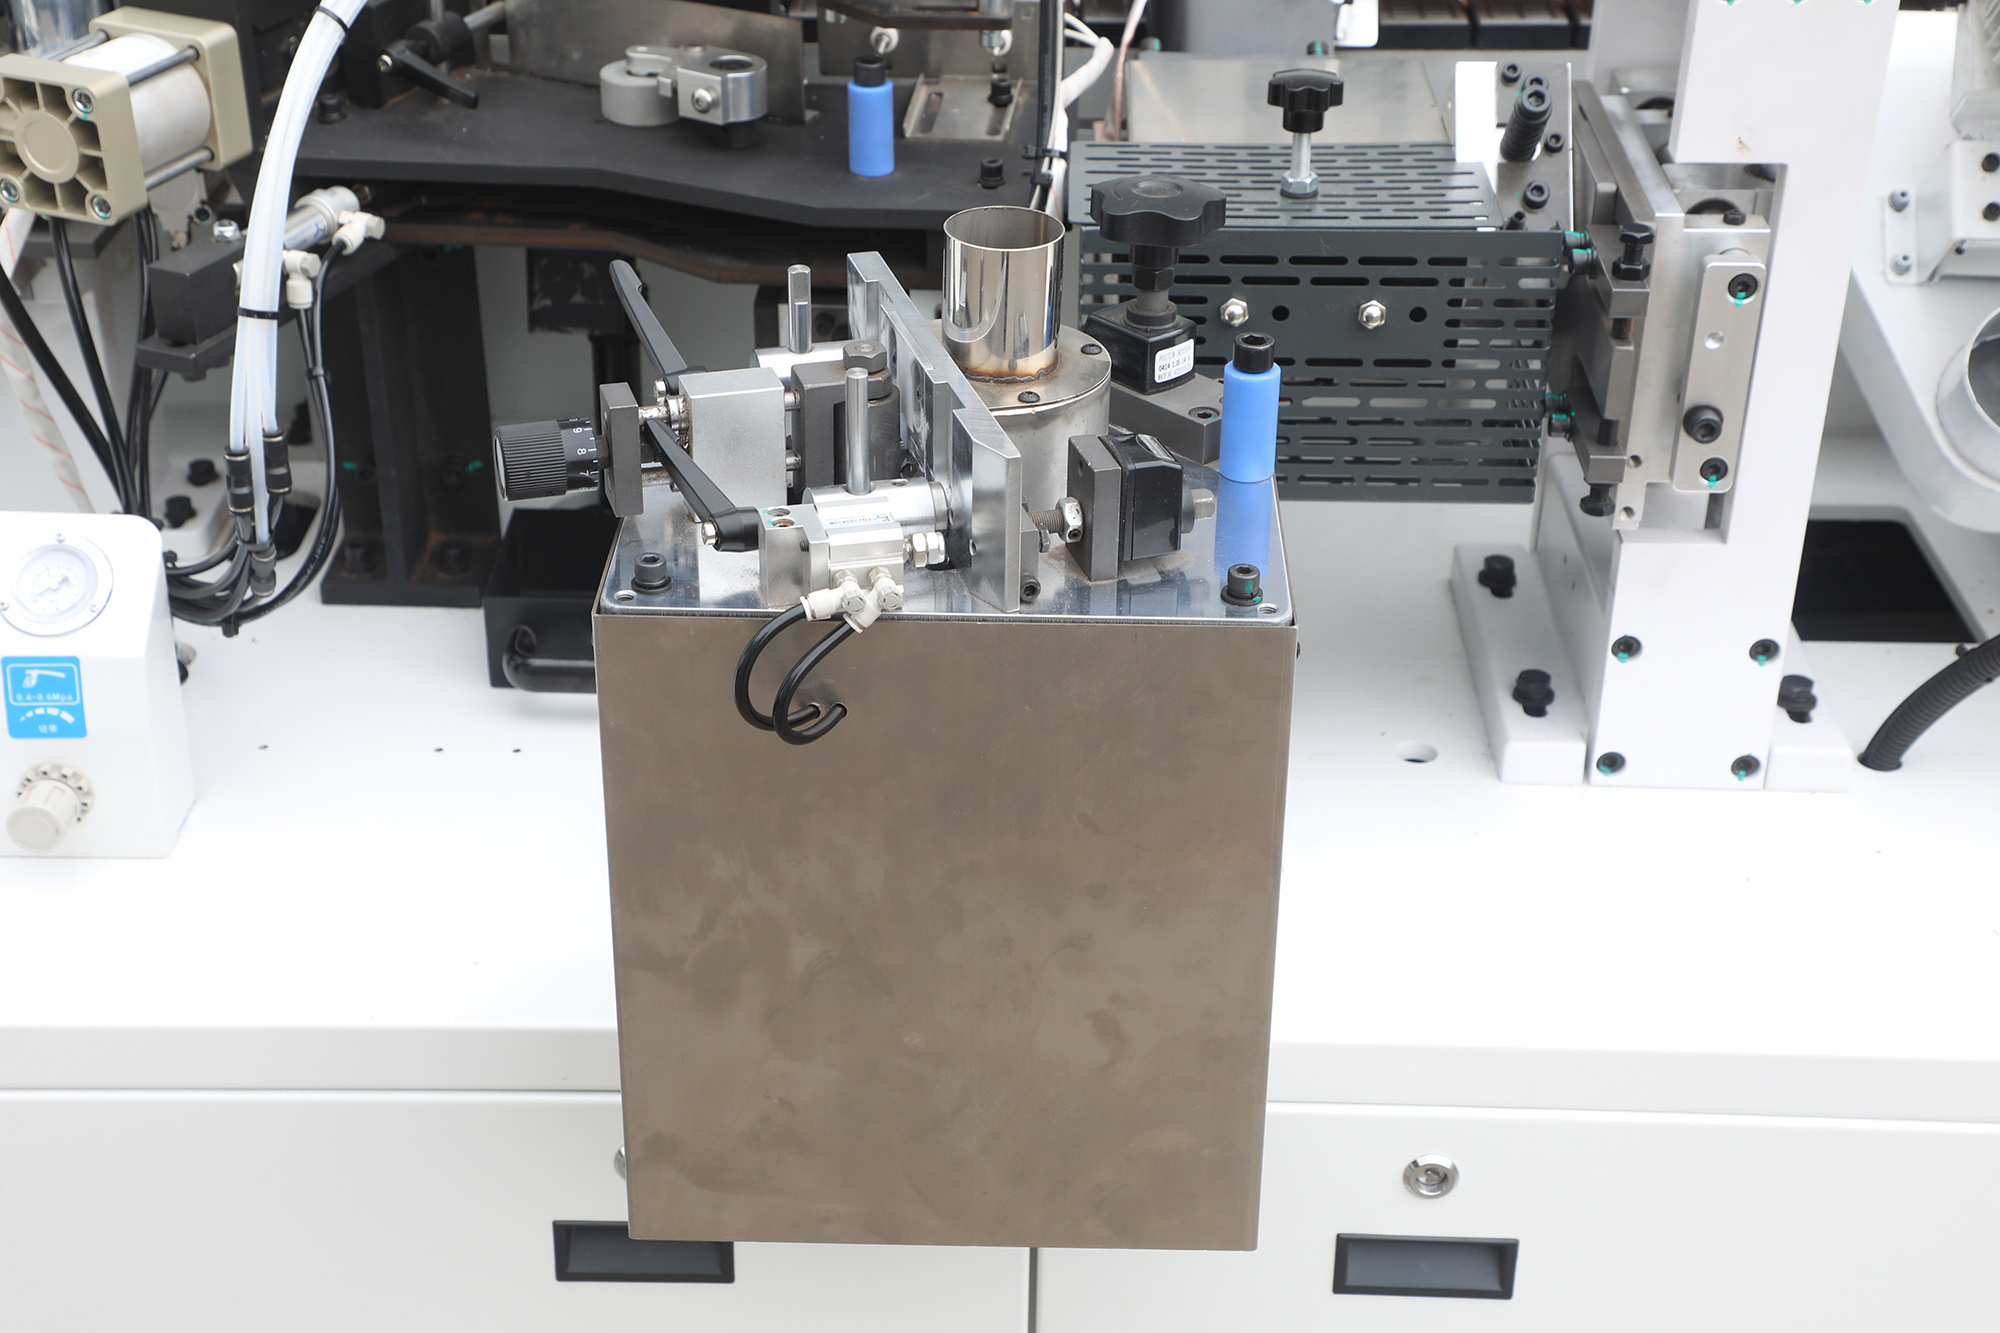
წებოს ბოთლი გამოიყენეთ პნევმატურ ჩამრთველზე წებოს წასასმელად. წებო თანაბრად წაისმევა და წებოს ხაზი წვრილია.
კიდეების ლენტის ღარები
კიდეების ზოლში ღარების ჩაჭრა, ლენტის ჩაჭრა და გრავირება
დახრილი პრესი
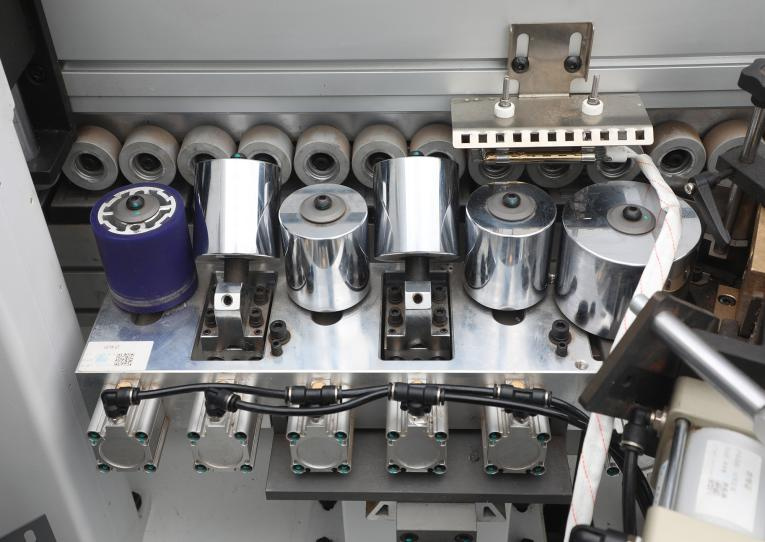
ირიბი სწორი დაპრესილი მეთოდი უზრუნველყოფს კიდეების შესაკრავი ზოლისა და დაფის კიდეების იდეალურ კომბინაციას, რაც აუმჯობესებს დაფის სილამაზესა და გამძლეობას. ეს პროცესი, როგორც წესი, გამოიყენება ავეჯის წარმოებაში, დეკორატიული მასალების დამუშავებაში და ა.შ.
ბოლო ჭრა
დამოუკიდებელი გამორეცხვა იყენებს ცალკე საყრდენ ბაზას და გამტარ რელსს, რათა ეფექტურად თავიდან აიცილოს ორმხრივი ვიბრაციები, რომლებიც გავლენას ახდენს გამორეცხვის ეფექტზე. წინა და უკანა გამორეცხვა აღჭურვილია ბუფერული მოწყობილობებით, რათა ეფექტურად თავიდან აიცილონ დარტყმით გამოწვეული ვიბრაციის ზემოქმედება.
გახეხვა
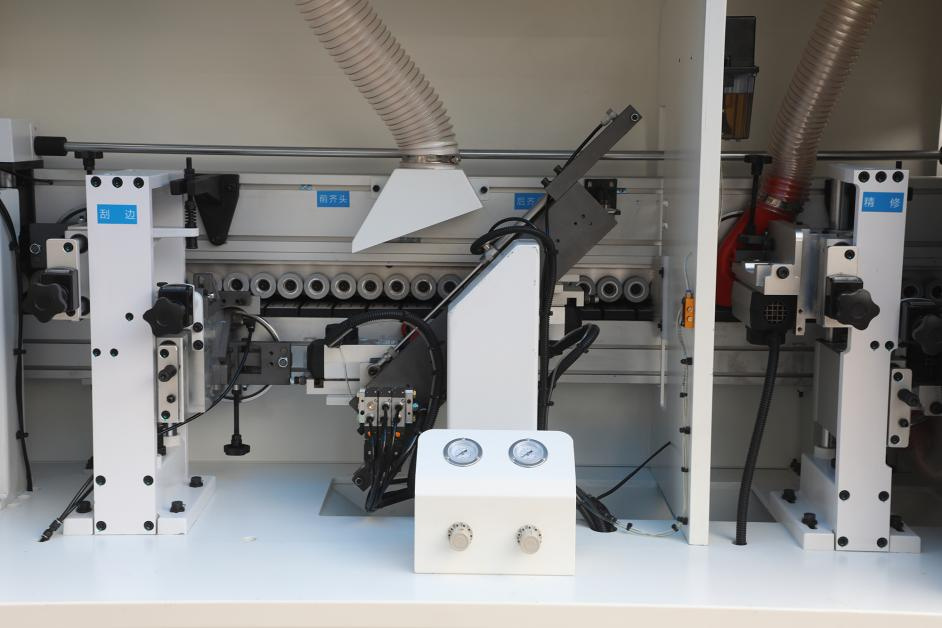
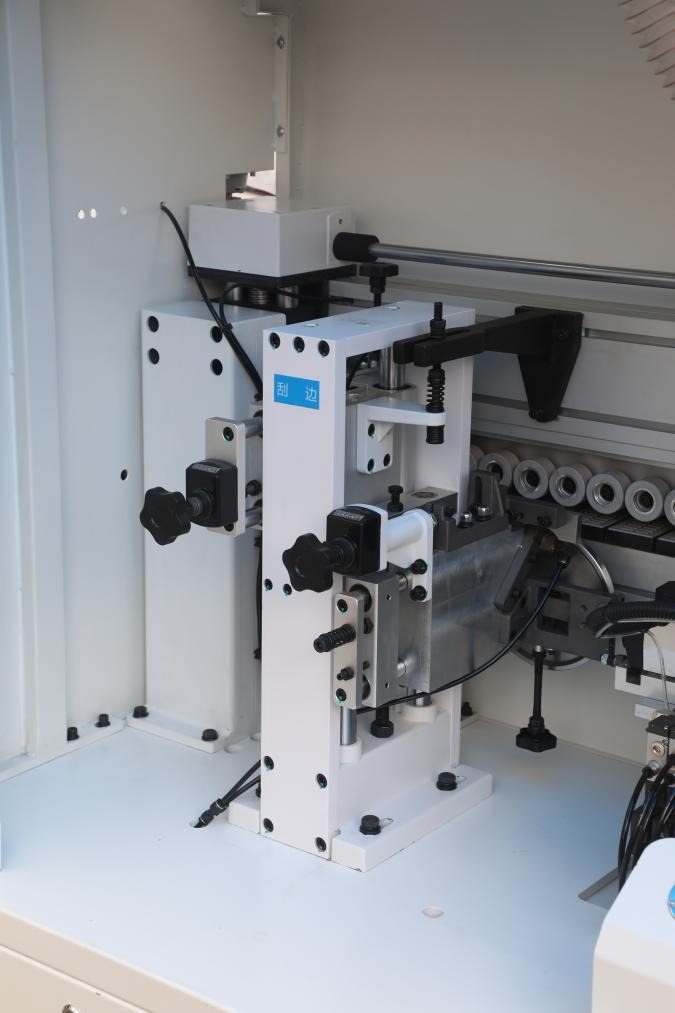
კიდის ზოლის სისქის მიხედვით, კიდის საფხეკის მოქნილად გამოყენება შესაძლებელია გასაფხეკად. გაფხეკის რეჟიმის თავისუფლად შეცვლა შესაძლებელია კიდის ზოლის რკალის უფრო გლუვი გახდომის მიზნით.
გაპრიალება
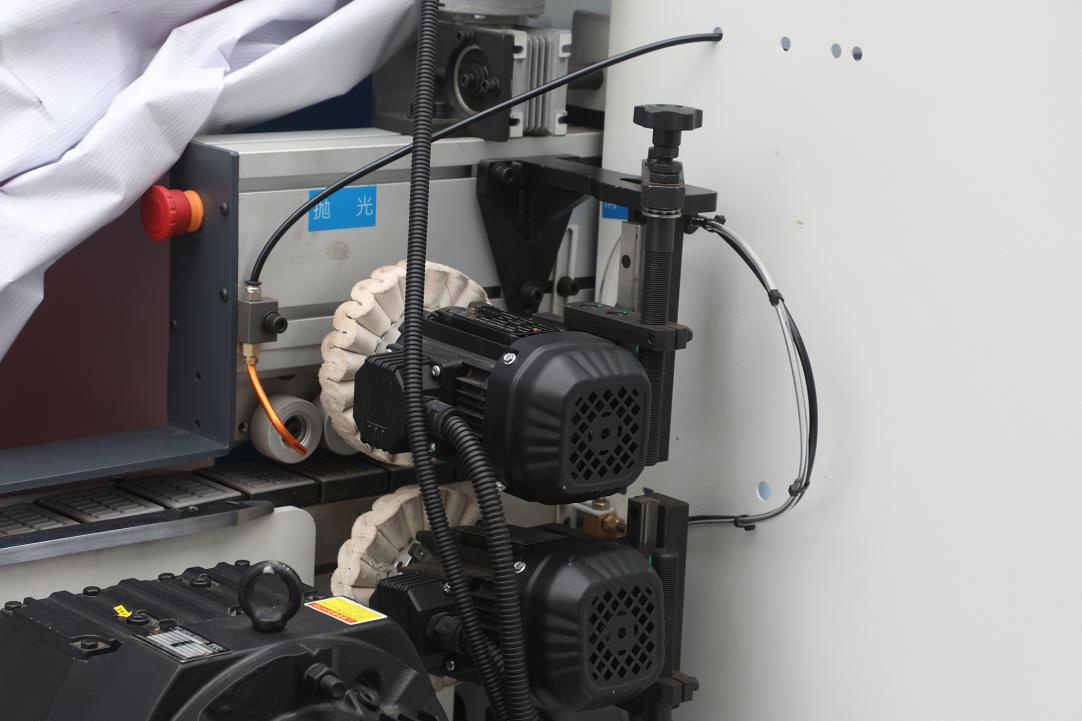
დამუშავებული ფირფიტა იწმინდება ორი მაღალი სიჩქარით მბრუნავი გასაპრიალებელი ბორბლით, რაც კიდეებთან დალუქულ მონაკვეთს უფრო გლუვსა და ლამაზს ხდის და გასაპრიალებელ ბორბლებს თანაბრად ცვეთის საშუალებას აძლევს.